
ระบบการตัดรอยบากแบบม้วนของคุณกำลังทำให้คุณเสียค่าใช้จ่ายหรือไม่?
ระบบการตัดรอยบากแบบม้วนของคุณกำลังทำให้คุณเสียค่าใช้จ่ายหรือไม่?
ลองนึกภาพดู: เวลา 2:15 น. ของบ่ายวันอังคาร โรงงานแปรรูปในรัฐโอไฮโอเพิ่งทิ้งเหล็กแผ่นรีดขึ้นรูปชิ้นที่สามของกะทำงาน เพราะรอยบากที่ตำแหน่งนั้นคลาดเคลื่อนไป 1.2 มิลลิเมตร พนักงานควบคุมเครื่องจักรยืนยันว่าโปรแกรมทำงานถูกต้องแล้ว ช่างซ่อมบำรุงโทษว่าเป็นเพราะเครื่องมือ ผู้จัดการฝ่ายผลิตกำลังคำนวณค่าล่วงเวลาใหม่เพื่อให้ทันส่งสินค้าวันศุกร์ ทุกคนต่างรู้สึกหงุดหงิด และไม่มีใครสามารถชี้ไปที่สาเหตุหลักได้

หากภาพนั้นฟังดูคุ้นเคย คำตอบของคำถามในหัวข้อก็คงจะเป็นใช่ เครื่องตัดและทำเครื่องหมายลูกกลิ้ง CNC สำหรับงานหนักไม่ใช่การอัพเกรดที่ฟุ่มเฟือย แต่เป็นความแตกต่างระหว่างการผลิตที่คาดการณ์ได้กับการแก้ไขปัญหาเฉพาะหน้าทุกวัน พูดง่ายๆ ก็คือ หากระบบปัจจุบันของคุณพึ่งพาการจัดวางด้วยมือ เครื่องพิมพ์แบบแยกส่วน หรือการทำเครื่องหมายที่ทำเป็นขั้นตอนรอง คุณกำลังจ่ายค่าเสียหายจากทางเลือกนั้นด้วยเศษวัสดุ แรงงาน และกำลังการผลิตที่สูญเสียไปในทุกๆ กะการทำงาน
บล็อกนี้จะอธิบายว่าเงินที่ใช้ไปนั้นหมดไปกับอะไรบ้าง เครื่องตัดและทำเครื่องหมายลูกกลิ้ง CNC ที่ได้รับการออกแบบอย่างเหมาะสมนั้นทำงานแตกต่างออกไปอย่างไร และร้านค้าจริง ๆ ได้วัดผลการเปลี่ยนแปลงอย่างไร เป้าหมายไม่ใช่การขายเครื่องจักรให้คุณ แต่เป็นการช่วยให้คุณเข้าใจต้นทุนที่ซ่อนอยู่ได้ดีพอที่จะตัดสินใจได้อย่างรอบคอบ
ปัญหาหลักข้อที่ 1: การคลาดเคลื่อนของความแม่นยำของร่องและการเกิดเศษวัสดุ
ในกระบวนการขึ้นรูปโลหะแผ่นรีดขนาดใหญ่ รอยบากเป็นคุณลักษณะในการกำหนดตำแหน่ง หากรอยบากไม่ตรง ทุกอย่างในขั้นตอนถัดไปก็จะผิดเพี้ยนไปด้วย ไม่ว่าจะเป็นตัวยึดประกบ อุปกรณ์เชื่อม และการประกอบขั้นสุดท้าย โรงงานหลายแห่งยังคงทำการบากหลังจากขึ้นรูปบนเครื่องรีดแยกต่างหาก โดยใช้ตัวหยุดแข็งและการวัดด้วยมือ วิธีการนั้นใช้ได้ผลกับชิ้นงานชิ้นแรกและชิ้นที่สิบ แต่เมื่อถึงชิ้นที่สองร้อย การขยายตัวเนื่องจากความร้อนในเครื่องรีด การสึกหรอของตัวหยุด และความเหนื่อยล้าของผู้ปฏิบัติงานจะเริ่มแสดงให้เห็นถึงการคลาดเคลื่อน
ผลที่ตามมาไม่ใช่แค่เศษวัสดุ แต่ยังรวมถึงการทำงานซ้ำ การคัดแยก และต้นทุนที่มองไม่เห็นจากการตรวจสอบทุกชิ้นส่วน เพราะคุณไม่ไว้วางใจกระบวนการอีกต่อไป โรงงานรีดขึ้นรูปขนาดกลางแห่งหนึ่งที่เราได้พูดคุยด้วย พบว่ามีเศษวัสดุ 3.8 เปอร์เซ็นต์สำหรับชิ้นส่วนที่มีรอยบาก โดยแต่ละชิ้นส่วนที่เสียหายนั้นใช้เวลาในการรีดขึ้นรูปและการจัดการสะสมประมาณ 40 นาที ในปริมาณการผลิตของพวกเขา นั่นหมายถึงค่าใช้จ่ายมากกว่า 90,000 ดอลลาร์ต่อปี เฉพาะค่าวัสดุและค่าแรงเท่านั้น ยังไม่รวมค่าขนส่งด่วนเพื่อเปลี่ยนชิ้นส่วนที่เสียหาย
ปัญหาที่ 2: ขั้นตอนการทำเครื่องหมายรองและปัญหาคอขวด
การทำเครื่องหมายมักถูกมองข้ามไป ชิ้นส่วนจะถูกบาก จากนั้นจึงย้ายไปยังสถานีทำเครื่องหมาย แล้วจึงย้ายอีกครั้งเพื่อจัดเรียง การเคลื่อนย้ายแต่ละครั้งเป็นขั้นตอนการจัดการ และแต่ละขั้นตอนการจัดการก็เป็นโอกาสที่จะเกิดความเสียหายและเป็นสาเหตุของเวลาในการรอคิว ในสภาพแวดล้อมที่มีชิ้นส่วนหลากหลาย สถานีทำเครื่องหมายจะกลายเป็นคอขวด เพราะการเปลี่ยนชิ้นส่วนแต่ละครั้งต้องใช้แม่พิมพ์ใหม่ การตั้งค่าใหม่ หรือโปรแกรมใหม่ที่โหลดโดยผู้ที่อาจไม่ว่าง
ต้นทุนในที่นี้ดูเหมือนจะหลอกลวง มันไม่ได้ปรากฏเป็นรายการเดียว แต่ปรากฏในรูปของสินค้าคงคลังระหว่างการผลิตที่ค้างอยู่ระหว่างขั้นตอนต่างๆ การสัญจรของรถยก และค่าล่วงเวลาในตอนสิ้นเดือน ผู้จัดการโรงงานคนหนึ่งอธิบายว่าการติดฉลากเป็น "กระบวนการที่ไม่มีใครเป็นเจ้าของ" ซึ่งนั่นเป็นเหตุผลที่ทำให้มันมีราคาแพง
ปัญหาที่ 3: การเปลี่ยนเครื่องมือและการเขียนโปรแกรมที่ซับซ้อน
ชิ้นส่วนที่มีน้ำหนักมากไม่ใช่ชิ้นส่วนเล็กๆ เครื่องตัดร่องแบบม้วนที่ใช้กับวัสดุหนาและยาวต้องการเครื่องมือที่แข็งแรง และการเปลี่ยนเครื่องมือที่แข็งแรงนั้นต้องใช้เวลา เมื่อการเปลี่ยนเครื่องมือใช้เวลาสองชั่วโมง ผู้วางแผนจึงรวมงานเป็นกลุ่มเพื่อหลีกเลี่ยง ซึ่งจะทำให้สินค้าคงคลังเพิ่มขึ้นและยืดระยะเวลานำส่ง การเขียนโปรแกรมเพิ่มความซับซ้อนอีกขั้น: หากเครื่องจักรต้องการ CAM แบบออฟไลน์และผู้เชี่ยวชาญในการประมวลผลโค้ด การเปลี่ยนแปลงง่ายๆ ก็จะต้องรอผู้เชี่ยวชาญ
ผลกระทบที่ตามมาคือโรงงานที่ไม่สามารถตอบสนองต่อการเปลี่ยนแปลงของลูกค้าได้อย่างรวดเร็ว แม้ว่าสายการผลิตขึ้นรูปโลหะจะมีความสามารถก็ตาม ข้อจำกัดไม่ได้อยู่ที่การขึ้นรูป แต่อยู่ที่การตั้งค่าการตัดและการทำเครื่องหมาย
วิธีแก้ปัญหา: เครื่องเดียว การตั้งค่าเดียว โปรแกรมเดียว
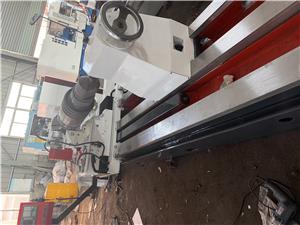
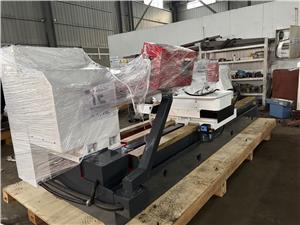
เครื่องตัดและทำเครื่องหมายแบบ CNC สำหรับงานหนัก ช่วยแก้ปัญหาทั้งสามประการโดยการรวมการทำงานและขจัดความคลาดเคลื่อนจากมนุษย์ในขั้นตอนการกำหนดตำแหน่ง โครงสร้างมีความสำคัญ: โครงสร้างที่แข็งแรงทนทานสำหรับวัสดุที่มีความหนามาก แกนขับเคลื่อนด้วยเซอร์โวพร้อมระบบป้อนกลับแบบวงปิด และระบบควบคุมที่จัดการทั้งการตัดและการทำเครื่องหมายจากโปรแกรมเดียว
สำหรับปัญหาความคลาดเคลื่อนของความแม่นยำ วิธีแก้ปัญหาคือการอ้างอิงตำแหน่งระหว่างกระบวนการผลิต เครื่องจักรจะกำหนดตำแหน่งชิ้นส่วนโดยเทียบกับจุดอ้างอิงที่ควบคุมด้วยเซอร์โว ไม่ใช่จุดหยุดตายตัว และจะชดเชยตำแหน่งที่วัดได้ก่อนที่จะทำการตัดรอยบาก การทำเครื่องหมายจะทำในขั้นตอนการตั้งค่าเดียวกัน ดังนั้นเครื่องหมายและรอยบากจึงใช้ระบบพิกัดเดียวกัน ผลลัพธ์ที่ได้คือความสามารถในการทำซ้ำที่ไม่ขึ้นอยู่กับความรู้สึกของผู้ปฏิบัติงาน
สำหรับปัญหาคอขวดในการทำเครื่องหมาย วิธีแก้คือการกำจัดขั้นตอนการทำงานรองออกไปทั้งหมด การทำเครื่องหมายจะถูกตั้งโปรแกรมให้เป็นส่วนหนึ่งของรอบการตัด ไม่ว่าจะเป็นหมายเลขชิ้นส่วน สัญลักษณ์การเชื่อม หรือรหัสตรวจสอบย้อนกลับ ไม่มีแม่แบบ ไม่มีสถานีแยก และไม่มีคิวรอ
สำหรับการเปลี่ยนชิ้นงานนั้น วิธีแก้ปัญหาคือการใช้เครื่องมือเปลี่ยนเร็วและระบบควบคุมที่รองรับโปรแกรมแบบพาราเมตริก เมื่อโปรไฟล์เปลี่ยนไป ผู้ปฏิบัติงานจะเลือกโปรแกรมและยืนยันเครื่องมือ จากนั้นเครื่องจักรจะจัดการส่วนที่เหลือเอง โรงงานที่เปลี่ยนจากการเปลี่ยนชิ้นงานสองชั่วโมงมาเป็นเวลาน้อยกว่ายี่สิบนาที จะหยุดการผลิตแบบเป็นชุด ซึ่งจะช่วยลดสินค้าคงคลังและลดระยะเวลารอคอย
ตารางด้านล่างนี้สรุปความแตกต่างระหว่างการตั้งค่าแบบดั้งเดิมและเครื่องตัดและทำเครื่องหมายลูกกลิ้ง CNC
| ปัจจัย | การตั้งค่าแบบดั้งเดิม | เครื่องตัดและทำเครื่องหมายลูกกลิ้ง CNC สำหรับงานหนัก |
|---|---|---|
| การระบุตำแหน่งรอยบาก | จุดหยุดแข็ง การวัดด้วยตนเอง | ระบบอ้างอิงเซอร์โวพร้อมการป้อนกลับแบบวงปิด |
| การทำเครื่องหมาย | สถานีรอง, แม่แบบ | บูรณาการในวงจรเดียวกัน |
| การเปลี่ยนถ่าย | 1.5 ถึง 2 ชั่วโมง | โดยทั่วไปใช้เวลาน้อยกว่า 20 นาที |
| อัตราเศษวัสดุ | พบได้ทั่วไป 2 ถึง 5 เปอร์เซ็นต์ | สามารถทำได้ต่ำกว่า 1 เปอร์เซ็นต์ |
| การเขียนโปรแกรม | กล้อง CAM แบบออฟไลน์ ขึ้นอยู่กับผู้เชี่ยวชาญ | พารามิเตอร์ที่ผู้ใช้งานสามารถแก้ไขได้ |
กรณีศึกษาลูกค้า
กรณีศึกษาต่อไปนี้เป็นตัวอย่างของการนำเทคโนโลยีนี้ไปประยุกต์ใช้ในร้านต่างๆ ชื่อต่างๆ เป็นชื่อสมมติ แต่สภาพการทำงานและผลลัพธ์ที่วัดได้สะท้อนให้เห็นถึงผลกำไรที่ได้รับในสภาพแวดล้อมการขึ้นรูปโลหะแผ่นรีดขนาดใหญ่
กรณีที่ 1: เครื่องรีดโครงสร้างแบบม้วนในภาคตะวันตกตอนกลางของสหรัฐอเมริกา
เดฟ โควาลสกี ผู้จัดการโรงงานผลิตเหล็กโครงสร้างแบบรีดขึ้นรูปในรัฐอินเดียนา กำลังทำงานสองกะในสายการผลิตเหล็กแปหนา โดยมีเศษเหล็กจากการตัดเฉือนอยู่ที่ 4.1 เปอร์เซ็นต์ หลังจากติดตั้งเครื่องตัดเฉือนและทำเครื่องหมายแบบรีดขึ้นรูป CNC สำหรับงานหนักจากบริษัท NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. แล้ว เศษเหล็กจากการตัดเฉือนลดลงเหลือ 0.7 เปอร์เซ็นต์ภายในสามเดือน เวลาในการเปลี่ยนสายการผลิตลดลงจาก 95 นาทีเหลือ 18 นาที เดฟประเมินว่า "เราหยุดตรวจสอบทุกชิ้นส่วนเพราะในที่สุดเราก็เชื่อมั่นในกระบวนการผลิต นั่นทำให้ผู้ตรวจสอบสองคนมีเวลาว่างไปทำงานอื่นได้"
กรณีที่ 2: ผู้ผลิตชิ้นส่วนยานยนต์ระดับ Tier จากประเทศเยอรมนี
ในรัฐบาเดิน-เวือร์ทเทมแบร์ก ผู้ผลิตชิ้นส่วนโครงที่นั่งขึ้นรูปด้วยกระบวนการรีดขึ้นรูปรายหนึ่ง ต้องการเครื่องหมายระบุแหล่งที่มาบนชิ้นส่วนทุกชิ้น สถานีทำเครื่องหมายรองเป็นคอขวดในช่วงเปลี่ยนรุ่นการผลิต หลังจากรวมการทำเครื่องหมายเข้ากับกระบวนการตัดรอยบากแล้ว ผู้ผลิตรายนี้สามารถลดปริมาณงานระหว่างการผลิตลงได้ 62 เปอร์เซ็นต์ และลดขั้นตอนการจัดการชิ้นส่วนลงได้หนึ่งขั้นตอนเต็มๆ อันยา ฟิชเชอร์ ผู้จัดการฝ่ายจัดซื้อกล่าวว่า "การทำเครื่องหมายไม่ใช่เรื่องที่ต้องพูดคุยกันแยกต่างหากอีกต่อไป มันเกิดขึ้นพร้อมกับการตัดรอยบาก และข้อมูลก็อยู่ในบันทึกเดียวกัน"
กรณีที่ 3: ผู้ผลิตชั้นวางสินค้าในสหราชอาณาจักร
ผู้ผลิตชั้นวางสินค้าในเวสต์มิดแลนด์เคยใช้วิธีการผลิตแบบเป็นชุดเพื่อหลีกเลี่ยงการเปลี่ยนเครื่องมือ ซึ่งทำให้ระยะเวลารอคอยสำหรับเสาตั้งแบบสั่งทำพิเศษเพิ่มขึ้นเป็นหกสัปดาห์ แต่ด้วยเครื่องมือเปลี่ยนเร็วและการเขียนโปรแกรมแบบพาราเมตริก ระยะเวลาในการเปลี่ยนเครื่องมือลดลงเหลือเพียง 15 นาที และขนาดชุดการผลิตลดลงครึ่งหนึ่ง ระยะเวลารอคอยสำหรับคำสั่งซื้อแบบกำหนดเองลดลงเหลือ 19 วัน มาร์ค เอลลิสัน ผู้อำนวยการฝ่ายปฏิบัติการกล่าวว่า "เมื่อก่อนเราวางแผนโดยยึดเครื่องจักรเป็นหลัก ตอนนี้เราวางแผนโดยยึดลูกค้าเป็นหลัก"
กรณีที่ 4: ผู้ผลิตอุปกรณ์การเกษตรของแคนาดา
ในรัฐแมนิโทบา ผู้ผลิตอุปกรณ์ทางการเกษตรรายหนึ่งใช้วิธีการบากรางเฟรมเหล็กหนาและทำเครื่องหมายสัญลักษณ์การเชื่อมด้วยมือ การทำเครื่องหมายด้วยมือทำให้เกิดการทำงานซ้ำเมื่ออ่านสัญลักษณ์ผิด การใช้เครื่อง CNC ในการทำเครื่องหมายช่วยขจัดปัญหาการทำงานซ้ำทั้งหมดและลดการทำงานซ้ำของอุปกรณ์จับยึดชิ้นงานเชื่อมลง 34 เปอร์เซ็นต์ หัวหน้างานฝ่ายผลิต เรเน่ เทรมเบลย์ ให้ความเห็นว่า "ช่างเชื่อมเลิกถามว่าสัญลักษณ์หันไปทางไหนแล้ว ฟังดูเหมือนเรื่องเล็กน้อยจนกว่าคุณจะนับชั่วโมงการทำงานซ้ำ"
กรณีที่ 5: ผู้ผลิตเหล็กกล้าชาวออสเตรเลีย
โรงงานผลิตโครงสายพานลำเลียงสำหรับงานหนักในรัฐวิกตอเรียประสบปัญหาความแม่นยำคลาดเคลื่อนในส่วนยาวๆ แต่เครื่องจักรใหม่ที่ใช้ระบบอ้างอิงเซอร์โวช่วยรักษาตำแหน่งร่องให้อยู่ภายในช่วงบวกหรือลบ 0.15 มิลลิเมตรตลอดทั้งกะการทำงาน เศษวัสดุลดลงจาก 3.2 เปอร์เซ็นต์เหลือ 0.6 เปอร์เซ็นต์ และโรงงานก็ยกเลิกขั้นตอนการคัดแยกโดยเฉพาะ เลียม โอคอนเนอร์ ผู้จัดการฝ่ายผลิตกล่าวว่า "เราวัดค่าอยู่เป็นเดือนก่อนที่จะเชื่อว่ามันได้ผล ความคลาดเคลื่อนหายไปอย่างสิ้นเชิง"
การสมัครและพันธมิตร
เครื่องตัดและทำเครื่องหมายแบบ CNC สำหรับงานหนัก ใช้ในงานที่ต้องการกำหนดตำแหน่งและระบุลักษณะเฉพาะของชิ้นส่วนขึ้นรูปด้วยการรีด หรือชิ้นส่วนโครงสร้างยาว การใช้งานทั่วไป ได้แก่:
แปและคานโครงสร้างที่มีรอยบากที่ปลายและเครื่องหมายชิ้นส่วน; เสาและคานสำหรับชั้นวางสินค้าที่ต้องมีรูปแบบรอยบากและฉลากรับน้ำหนัก; โครงที่นั่งและส่วนประกอบแชสซีของรถยนต์ที่ต้องมีเครื่องหมายตรวจสอบย้อนกลับ; รางเฟรมทางการเกษตรที่มีสัญลักษณ์การเชื่อม; เฟรมสายพานลำเลียงและอุปกรณ์ขนถ่ายวัสดุที่มีรอยบากสำหรับติดตั้ง; และรางติดตั้งแผงโซลาร์เซลล์ที่มีรหัสชุดการผลิตและรหัสตรวจสอบย้อนกลับ
โดยทั่วไป ผู้ซื้อในกลุ่มเหล่านี้จะประเมินเครื่องจักรจากความสามารถในการทำซ้ำ เวลาในการเปลี่ยนชิ้นงาน และการบูรณาการกับสายการผลิตขึ้นรูปโลหะแบบม้วนที่มีอยู่เดิม บริษัท หนานตง ลูคูเบรท แมชชีนเนอรี่ เทคนิคัล จำกัด ทำงานร่วมกับผู้บูรณาการสายการผลิตขึ้นรูปโลหะแบบม้วน และทำงานโดยตรงกับผู้ผลิต เพื่อจับคู่การกำหนดค่าเครื่องจักรให้เหมาะสมกับรูปทรงของชิ้นงานและปริมาณการผลิต ความสัมพันธ์ด้านการจัดหาชิ้นส่วนและระบบควบคุมในระยะยาวช่วยให้มั่นใจได้ว่าจะมีอะไหล่พร้อมใช้งานอย่างสม่ำเสมอ ซึ่งเป็นสิ่งสำคัญสำหรับทีมจัดซื้อที่ประเมินต้นทุนรวมในการเป็นเจ้าของมากกว่าราคาซื้อเพียงอย่างเดียว
คำถามที่พบบ่อย
Q1: เราสามารถคาดหวังความแม่นยำในการทำซ้ำได้มากน้อยเพียงใดสำหรับชิ้นส่วนที่มีความหนามาก?
บนอุปกรณ์ที่ได้รับการบำรุงรักษาอย่างเหมาะสมและใช้ระบบอ้างอิงเซอร์โว สามารถควบคุมความคลาดเคลื่อนได้บวกหรือลบ 0.15 มม. ถึง 0.25 มม. สำหรับโปรไฟล์ที่มีความหนา ขึ้นอยู่กับความแข็งของหน้าตัดและการจัดการ หัวใจสำคัญคือการอ้างอิงระหว่างกระบวนการผลิตมากกว่าการพึ่งพาตัวหยุดคงที่ ขอให้ทำการศึกษาความสามารถในการผลิตกับโปรไฟล์จริงของคุณ ไม่ใช่ชิ้นส่วนสาธิต
Q2: ระบบการทำเครื่องหมายแบบบูรณาการสามารถจัดการกับพื้นผิวที่ลึกหรือโค้งได้อย่างไร?
การเลือกใช้เทคโนโลยีการทำเครื่องหมายขึ้นอยู่กับสภาพพื้นผิวและความลึกที่ต้องการ สำหรับงานหนัก หัวทำเครื่องหมายจะเคลื่อนที่ตามรูปทรงของพื้นผิวที่ตั้งโปรแกรมไว้ และระบบควบคุมจะชดเชยระยะห่าง หากพื้นผิวของคุณมีส่วนโค้งมาก โปรดส่งตัวอย่างชิ้นส่วนระหว่างการกำหนดคุณสมบัติเพื่อให้กลยุทธ์การทำเครื่องหมายได้รับการตรวจสอบก่อนการจัดส่ง
Q3: ระยะเวลาในการเปลี่ยนชิ้นงานจริง รวมทั้งเวลาในการใช้เครื่องมือ คือเท่าไร?
การเปลี่ยนเครื่องมืออย่างรวดเร็วด้วยระบบจับยึดแบบตั้งค่าล่วงหน้าโดยทั่วไปจะช่วยลดเวลาในการเปลี่ยนเครื่องมือสำหรับกลุ่มผลิตภัณฑ์เดียวกันเหลือเพียง 15 ถึง 25 นาที ตัวแปรสำคัญคือความคุ้นเคยของผู้ปฏิบัติงาน โรงงานส่วนใหญ่จะสามารถทำได้ในเวลาต่ำสุดหลังจากใช้งานไปได้ไม่กี่สัปดาห์ เราขอแนะนำให้สาธิตการเปลี่ยนเครื่องมือด้วยเครื่องมือของคุณเองเป็นส่วนหนึ่งของขั้นตอนการยอมรับผลิตภัณฑ์
Q4: เครื่องจักรนี้สามารถทำงานร่วมกับสายการผลิตและระบบ MES ที่มีอยู่ของเราได้หรือไม่?
ใช่แล้ว ระบบควบคุมรองรับโปรโตคอลมาตรฐานอุตสาหกรรมสำหรับการสื่อสารระหว่างสายการผลิตและข้อมูลการผลิต สำหรับการบูรณาการกับระบบ MES แนวทางปฏิบัติคือการกำหนดจุดข้อมูลที่คุณต้องการ เช่น จำนวนชิ้นส่วน รหัสโปรแกรม และบันทึกตำแหน่งรอยบาก และตรวจสอบความถูกต้องระหว่างการทดสอบระบบ หลีกเลี่ยงการสันนิษฐานว่าการบูรณาการจะสมบูรณ์โดยไม่มีข้อกำหนดอินเทอร์เฟซที่เป็นลายลักษณ์อักษร
คำถามที่ 5: การบำรุงรักษาในระยะเวลาห้าปีนั้นมีลักษณะอย่างไร?
การบำรุงรักษาที่คาดหวัง ได้แก่ การสึกหรอตามปกติของเครื่องมือ การตรวจสอบการสอบเทียบแกนเซอร์โวเป็นระยะ และการหล่อลื่นตามมาตรฐาน ปัจจัยที่ทำให้ต้นทุนสูงขึ้นคือระยะเวลารอคอยอะไหล่ ดังนั้นฝ่ายจัดซื้อควรตรวจสอบความพร้อมของอะไหล่ในพื้นที่หรือภูมิภาค และขอรายการอะไหล่ที่แนะนำพร้อมกับใบเสนอราคา
บทสรุปและข้อเสนอแนะเพื่อการดำเนินการ
หากระบบการตัดและทำเครื่องหมายม้วนฟิล์มของคุณต้องอาศัยการกำหนดตำแหน่งด้วยตนเอง สถานีทำเครื่องหมายแยกต่างหาก และการเปลี่ยนชิ้นงานที่ใช้เวลานาน ต้นทุนก็จะสูงขึ้นจริงและเกิดขึ้นซ้ำๆ เครื่องตัดและทำเครื่องหมายม้วนฟิล์ม CNC สำหรับงานหนักจะเปลี่ยนเศรษฐศาสตร์โดยทำให้ความแม่นยำไม่ขึ้นอยู่กับความรู้สึกของผู้ปฏิบัติงาน และขจัดขั้นตอนการทำเครื่องหมายรองออกไปโดยสิ้นเชิง กรณีข้างต้นแสดงให้เห็นถึงสิ่งที่เกิดขึ้นจริง: ของเสียต่ำกว่า 1 เปอร์เซ็นต์ การเปลี่ยนชิ้นงานใช้เวลาน้อยกว่า 20 นาที และระยะเวลานำส่งวัดเป็นวันแทนที่จะเป็นสัปดาห์
หากคุณต้องการประเมินสิ่งนี้เทียบกับลักษณะงานของคุณเอง ขั้นตอนต่อไปคือการตรวจสอบทางเทคนิคมากกว่าการโทรเพื่อเสนอขายสินค้า ขอเอกสารทางเทคนิคเกี่ยวกับการตัดและทำเครื่องหมายม้วนวัสดุสำหรับงานหนัก หรือขอพูดคุยกับวิศวกรฝ่ายขายเกี่ยวกับการศึกษาความเป็นไปได้ในส่วนงานของคุณ นำแบบร่างลักษณะงานและข้อมูลเศษวัสดุปัจจุบันของคุณไปด้วย การสนทนาจะเกิดประโยชน์มากขึ้น



