
อะไรทำให้การเซาะร่องด้วยเครื่อง CNC มีความแม่นยำ?
อะไรทำให้การตัดด้วยเครื่อง CNC มีความแม่นยำ? นี่เป็นคำถามที่ผุดขึ้นมาทุกครั้งที่ผู้ผลิตเห็นรอยตัดที่คลาดเคลื่อนไปเพียงไม่กี่พันส่วนนิ้ว หรือแย่กว่านั้นคือชิ้นงานทั้งชุดไม่ผ่านมาตรฐาน คำตอบสั้นๆ คือ ความแม่นยำในการตัดด้วยเครื่อง CNC มาจากการผสมผสานระหว่างการออกแบบเครื่องจักรที่แข็งแกร่ง เครื่องมือที่ชาญฉลาด ความเสถียรทางความร้อน และซอฟต์แวร์ที่คำนึงถึงพฤติกรรมของวัสดุ แต่เราอย่าเพิ่งพอใจกับคำตอบสั้นๆ นั้น หากคุณเคยเห็นหัวตัดพลาสมาเคลื่อนที่ไปมาบนแผ่นสแตนเลสหนา 12 มม. หรือได้ยินเสียงเครื่องปั๊มโลหะดังครวญครางขณะตัดแผ่นอลูมิเนียมหนา 6 มม. คุณจะรู้ว่า "ความแม่นยำ" เป็นคุณสมบัติของระบบ ไม่ใช่ตัวเลขในเอกสารข้อมูลจำเพาะ
ที่บริษัท NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. เราใช้เวลาหลายปีในการรับฟังคำอธิบายจากผู้ผลิตเกี่ยวกับช่วงเวลาที่การตัดเฉือนผิดพลาด เศษวัสดุเหลือทิ้งเพิ่มขึ้น ช่างเชื่อมสบถ และกำหนดส่งงานล่าช้า บล็อกนี้จะเจาะลึกถึงช่วงเวลาเหล่านั้น—จุดที่สร้างความยุ่งยากและสูญเสียเงินจริง—และอธิบายว่าเทคโนโลยีการตัดเฉือน CNC ที่ทันสมัยสามารถแก้ไขปัญหาเหล่านั้นได้อย่างไร เราจะพิจารณาถึงการสึกหรอของใบมีด การบิดเบี้ยวจากความร้อน และประสิทธิภาพการจัดเรียงชิ้นงานที่ไม่ดี จากนั้นจะนำเสนอวิธีแก้ปัญหา เรื่องราวจากลูกค้าจริง และรายละเอียดทางเทคนิคที่แยกแยะการตัดเฉือนที่ดีออกจากการตัดเฉือนที่ยอดเยี่ยม ไม่ว่าคุณจะเป็นวิศวกรที่กำลังกำหนดสเปคเครื่องจักรใหม่ หรือผู้จัดการฝ่ายจัดซื้อที่กำลังเปรียบเทียบซัพพลายเออร์ นี่คือการเจาะลึกที่คุณกำลังมองหา

ปัญหาที่ 1: การสึกหรอของใบมีดและคุณภาพความคมที่ไม่สม่ำเสมอ
ลองนึกภาพโรงงานรับจ้างผลิตในรัฐโอไฮโอ ที่ผลิตเหล็กฉากดัดขนาด 16 เกจ พนักงานป้อนเหล็กม้วน ตั้งโปรแกรม และกดเริ่ม สำหรับ 500 ชิ้นแรก รอยบากคมชัด ไม่มีเสี้ยน เป็นสี่เหลี่ยมจัตุรัส และพร้อมสำหรับการดัดขึ้นรูป แต่พอถึงชิ้นที่ 800 ขอบเริ่มฉีกขาด พอถึงชิ้นที่ 1,200 รอยบากเริ่มไม่เรียบอย่างเห็นได้ชัด และการประกอบในขั้นตอนการเชื่อมก็เปลี่ยนจาก "ประกบเข้าด้วยกัน" เป็น "ตอกและหนีบ" พนักงานลดความเร็วเครื่องลง แต่นั่นเป็นเพียงการปกปิดปัญหา ในที่สุด ใบมีดก็ต้องเปลี่ยน และโรงงานก็เสียเวลาการผลิตไป 4 ชั่วโมง บวกกับค่าใช้จ่ายของเครื่องมือใหม่ หากเหตุการณ์นี้เกิดขึ้นทุกสัปดาห์ ค่าใช้จ่ายประจำปีของการสึกหรอของใบมีด ซึ่งรวมถึงเวลาหยุดทำงาน เศษเหล็ก และค่าแรง อาจเกิน 25,000 ดอลลาร์สำหรับเครื่องจักรเพียงเครื่องเดียว
สาเหตุหลักไม่ได้อยู่ที่วัสดุของใบมีดเพียงอย่างเดียว แต่เป็นผลมาจากการตั้งระยะห่างที่ไม่เหมาะสม มุมลับคมที่ไม่สม่ำเสมอ และการขาดกลยุทธ์การชดเชยการสึกหรอ โรงงานหลายแห่งมองว่าใบมีดเป็นวัสดุสิ้นเปลืองโดยไม่ติดตามเส้นโค้งการสึกหรอ ดังนั้นจึงเปลี่ยนใบมีดเมื่อจำเป็นแทนที่จะคาดการณ์ล่วงหน้า ผลที่ได้คือคุณภาพที่ขึ้นๆ ลงๆ เหมือนฟันเลื่อย คือมีชิ้นส่วนที่ดีบ้าง ชิ้นส่วนที่เสียบ้าง แล้วก็มีชิ้นส่วนที่ดีอีกครั้งหลังจากเปลี่ยนเครื่องมือ สำหรับงานที่มีความหลากหลายของวัสดุแต่ปริมาณน้อย ความแปรปรวนนี้เป็นฝันร้ายสำหรับการควบคุมคุณภาพ
ปัญหาที่ 2: การบิดเบี้ยวจากความร้อนในการเจาะร่องแผ่นโลหะหนา
การบิดเบี้ยวจากความร้อนเป็นตัวการเงียบที่ทำลายความแม่นยำในการตัดด้วยพลาสมาและเลเซอร์ ลองนึกภาพโรงงานผลิตชิ้นส่วนโลหะในเมืองเชฟฟิลด์ ประเทศอังกฤษ กำลังตัดแผ่นเหล็กกล้าคาร์บอนหนา 20 มม. สำหรับการเชื่อมต่อคานโครงสร้าง พนักงานวางชิ้นส่วนสี่ชิ้นบนแผ่นขนาด 3 ม. x 1.5 ม. หัวตัดพลาสมาตัดรอยบากแรก รอยบากที่สอง และรอยบากที่สาม เมื่อถึงเวลาตัดรอยบากที่สี่ แผ่นโลหะก็บิดเบี้ยวมากจนระบบควบคุมความสูงของหัวตัดต้องทำงานหนักเพื่อรักษาระยะห่าง มุมของรอยบากเบี่ยงเบนไป 1.5 องศา และระยะห่างจากรูถึงขอบคลาดเคลื่อนไป 0.8 มม. ชิ้นส่วนเหล่านั้นถูกปฏิเสธ และโรงงานต้องตัดใหม่จากแผ่นใหม่ ในราคาแผ่นละ 120 ปอนด์ บวกกับเวลาการทำงานของเครื่องจักร 45 นาที นั่นหมายถึงการสูญเสีย 200 ปอนด์ต่อครั้ง และเหตุการณ์นี้เกิดขึ้นสามครั้งต่อสัปดาห์
หลักการทางฟิสิกส์นั้นตรงไปตรงมา: การให้ความร้อนเฉพาะจุดทำให้เกิดการไล่ระดับอุณหภูมิ ซึ่งส่งผลให้เกิดการขยายตัวที่แตกต่างกัน ในแผ่นโลหะหนา ผลกระทบจากการระบายความร้อนของวัสดุโดยรวมทำให้พื้นผิวด้านบนขยายตัวมากกว่าด้านล่าง ส่งผลให้เกิดการโก่งงอ ซอฟต์แวร์ CAM ส่วนใหญ่จะถือว่าแผ่นโลหะเป็นแผ่นเรียบ ดังนั้นเส้นทางของหัวตัดจึงถูกตั้งโปรแกรมไว้สำหรับรูปทรงเรขาคณิตตามที่กำหนดไว้ซึ่งไม่มีอยู่จริงอีกต่อไป หากไม่มีการชดเชยแบบเรียลไทม์หรือแบบจำลองทางความร้อน ผู้ปฏิบัติงานก็ต้องเดา และการเดาในโรงงานรับจ้างผลิตนั้นมีค่าใช้จ่ายสูง
ปัญหาที่ 3: การจัดเรียงวัสดุที่ไม่ eficiente และการสิ้นเปลืองวัสดุ
กระบวนการจัดเรียงชิ้นงาน (Nesting) คือจุดที่เงินรั่วไหลออกไปอย่างเงียบๆ ลองพิจารณาโรงงานแห่งหนึ่งในออนแทรีโอ ประเทศแคนาดา ที่ตัดแผ่นเหล็กชุบสังกะสีหนา 1.2 มม. สำหรับท่อลมระบบปรับอากาศ โปรแกรมเมอร์ใช้ขั้นตอนวิธีจัดเรียงชิ้นงานมาตรฐานที่ให้ความสำคัญกับจำนวนชิ้นส่วนมากกว่าการใช้ประโยชน์จากวัสดุ ผลลัพธ์คือ อัตราเศษวัสดุ 18% ในทุกแผ่น เจ้าของโรงงานเห็นกองเศษวัสดุ แต่ไม่รู้ว่ากลยุทธ์การจัดเรียงชิ้นงานที่ดีกว่า—ที่คำนึงถึงรูปทรงของรอยบากและทิศทางของลายไม้—สามารถลดเศษวัสดุเหลือเพียง 9% หากผลิต 500 แผ่นต่อเดือน ในราคาแผ่นละ 45 ดอลลาร์ จะประหยัดได้ 2,025 ดอลลาร์ต่อเดือน หรือ 24,300 ดอลลาร์ต่อปี ความเจ็บปวดไม่ได้มีแค่ต้นทุนวัสดุเท่านั้น แต่ยังรวมถึงการจัดการเพิ่มเติม การจัดเก็บเศษวัสดุ และโอกาสที่พลาดไปในการเสนอราคาที่แข่งขันได้มากกว่า
ที่แย่กว่านั้น โปรแกรมการจัดเรียงชิ้นงานหลายโปรแกรมมองรอยบากเป็นเพียงสี่เหลี่ยมผืนผ้าธรรมดา โดยไม่คำนึงถึงข้อจำกัดของเครื่องมือของเครื่องจักร เครื่องปั๊มขึ้นรูปที่มีกำลังรับน้ำหนัก 30 ตัน ไม่สามารถกัดรอยบากขนาด 50 มม. x 50 มม. ในสแตนเลสหนา 6 มม. ได้โดยไม่ต้องใช้เครื่องมือพิเศษ แต่ซอฟต์แวร์ไม่รู้เรื่องนี้ ผู้ปฏิบัติงานจึงต้องฝืนใช้เครื่องมือและเสี่ยงต่อความเสียหาย หรือแก้ไขโปรแกรมด้วยตนเอง ซึ่งจะเพิ่มเวลา 20 นาทีต่อชิ้นงาน นั่นหมายถึง 20 นาทีของแรงงานฝีมือที่สามารถนำไปใช้ในการตั้งค่าสำหรับงานต่อไปได้
วิธีแก้ปัญหาที่ 1: การปรับแต่งเครื่องมือและการชดเชยการสึกหรอเพื่อให้ได้ขอบที่สม่ำเสมอ
เพื่อแก้ไขปัญหาการสึกหรอของใบมีด ขั้นตอนแรกคือการเปลี่ยนจากการจัดการเครื่องมือแบบตอบสนองไปเป็นการจัดการเครื่องมือแบบคาดการณ์ล่วงหน้า ที่บริษัท NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. เราแนะนำวิธีการสามส่วนดังนี้: (1) ใช้สารเคลือบเครื่องมือที่เหมาะสมกับวัสดุ—TiAlN สำหรับสแตนเลส, DLC สำหรับอลูมิเนียม—เพื่อยืดอายุการใช้งานของใบมีดได้ 30-50%; (2) ใช้ตารางชดเชยการสึกหรอในเครื่อง CNC ที่ปรับความลึกของจังหวะตามจำนวนครั้งที่ใช้งาน เพื่อให้ความลึกของร่องคงที่แม้ว่าใบมีดจะทื่อลง; และ (3) กำหนดตารางการลับคมตามเส้นโค้งการสึกหรอ ไม่ใช่ตามปฏิทิน สำหรับโรงงานรับจ้างผลิตในโอไฮโอ นั่นหมายถึงการเปลี่ยนจากใบมีด M2 มาตรฐานไปเป็นใบมีดโลหะผงเคลือบ TiAlN และตั้งโปรแกรมการชดเชยความลึก 0.02 มม. ทุกๆ 200 ครั้ง ผลลัพธ์ที่ได้คือ อายุการใช้งานของใบมีดเพิ่มขึ้นจาก 1,200 ชิ้นเป็น 3,500 ชิ้น และอัตราของเสียลดลงจาก 8% เหลือ 1.5% ประหยัดค่าใช้จ่ายได้ถึง 18,000 ดอลลาร์ต่อปี เฉพาะค่าใบพัดอย่างเดียว และยังประหยัดได้อีก 12,000 ดอลลาร์จากเศษวัสดุและค่าแรง
รายละเอียดทางเทคนิคที่สำคัญ: ระยะห่าง (clearance) สำหรับเหล็กกล้าอ่อนขนาด 16 เกจ ระยะห่างที่เหมาะสมคือ 8-10% ของความหนาของวัสดุ ระยะห่างน้อยเกินไปจะทำให้เกิดการเฉือนรองและการเกิดครีบ ในขณะที่ระยะห่างมากเกินไปจะทำให้ขอบฉีกขาด วิศวกรของเราทำงานร่วมกับลูกค้าเพื่อปรับระยะห่างให้เหมาะสมกับวัสดุแต่ละเกรด และเราจัดทำแผนภูมิระยะห่างที่เฉพาะเจาะจงสำหรับระบบนำทางแรมของเครื่องจักร นี่ไม่ใช่คำแนะนำทั่วไป แต่ได้รับการปรับเทียบให้เข้ากับความแข็งแรงของโครงสร้างและความแม่นยำในการป้อนของเซอร์โว
วิธีแก้ปัญหาที่ 2: การชดเชยความร้อนและการควบคุมแบบปรับตัวได้
สำหรับการบิดเบี้ยวเนื่องจากความร้อนนั้น วิธีแก้ปัญหาคือการผสมผสานระหว่างฮาร์ดแวร์และซอฟต์แวร์ ในส่วนของฮาร์ดแวร์ เราใช้หัวตัดระบายความร้อนด้วยน้ำและระบบควบคุมความสูงแบบวงปิดที่วัดอุณหภูมิของแผ่นโลหะ ณ จุดตัด ในส่วนของซอฟต์แวร์ เราฝังแบบจำลองความร้อนที่คาดการณ์การขยายตัวโดยอิงจากความร้อนที่ป้อนเข้าไปและรูปทรงของแผ่นโลหะ เครื่อง CNC จะปรับการชดเชยร่องตัดและเส้นทางการเคลื่อนที่ของหัวตัดแบบเรียลไทม์ สำหรับโรงงานในเมืองเชฟฟิลด์ นั่นหมายถึงการอัพเกรดเป็นเครื่องจักรที่มีโต๊ะระบายความร้อนด้วยน้ำขนาด 1,200 มม. x 2,400 มม. และโมดูลชดเชยความร้อน ผลลัพธ์ที่ได้คือ ค่าเบี่ยงเบนของมุมรอยบากลดลงจาก 1.5 องศาเหลือ 0.2 องศา และความคลาดเคลื่อนของรูถึงขอบคงอยู่ที่ ±0.15 มม. อัตราของเสียสำหรับแผ่นโลหะหนา ลดลงจาก 12% เหลือ 2% ปัจจุบันโรงงานสามารถเสนอราคาชิ้นงานได้ภายใน 5 วัน แทนที่จะเป็น 7 วัน เนื่องจากไม่ต้องทำการตัดชิ้นส่วนซ้ำ
หัวใจสำคัญคือการหลีกเลี่ยงการทำให้ส่วนติดต่อผู้ใช้งานซับซ้อนเกินไป แบบจำลองความร้อนทำงานอยู่เบื้องหลัง ผู้ใช้งานจะเห็นเพียงตัวบ่งชี้ "การชดเชยทำงานอยู่" หากอุณหภูมิของแผ่นโลหะเกินเกณฑ์ที่กำหนด เครื่อง CNC จะลดความเร็วในการตัดลง 10% โดยอัตโนมัติเพื่อจำกัดความร้อนที่เกิดขึ้น การควบคุมแบบปรับได้นี้มีประโยชน์อย่างยิ่งสำหรับวัสดุที่มีมูลค่าสูง เช่น สแตนเลสดูเพล็กซ์ ซึ่งแผ่นโลหะที่เสียหายเพียงแผ่นเดียวอาจมีค่าใช้จ่ายสูงถึง 500 ดอลลาร์
วิธีแก้ปัญหาที่ 3: ซอฟต์แวร์การซ้อนชิ้นงานที่เข้าใจการทำรอยบาก
ประสิทธิภาพในการจัดเรียงชิ้นงานเริ่มต้นด้วยซอฟต์แวร์ที่คำนึงถึงเครื่องมือของเครื่องจักรและทิศทางของเนื้อไม้ แนวทางของเราคือการใช้อัลกอริธึมการจัดเรียงชิ้นงานแบบรูปทรงจริงที่พิจารณารูปทรงของรอยบากเป็นข้อจำกัดหลัก ไม่ใช่สิ่งที่คิดขึ้นมาทีหลัง สำหรับโรงงานผลิตเครื่องปรับอากาศในออนแทรีโอ เราได้นำโมดูลการจัดเรียงชิ้นงานมาใช้ ซึ่งจะจัดกลุ่มชิ้นส่วนตามความหนาของวัสดุและทิศทางของเนื้อไม้ จากนั้นใช้กลยุทธ์การตัดตามแนวเส้นร่วมสำหรับรอยบากที่ใช้ขอบร่วมกัน ผลลัพธ์ที่ได้คือ การใช้ประโยชน์จากวัสดุดีขึ้นจาก 82% เป็น 91% และอัตราของเสียลดลงจาก 18% เหลือ 9% โรงงานยังลดเวลาในการเขียนโปรแกรมลง 15 นาทีต่อชิ้นงาน เนื่องจากซอฟต์แวร์จะเลือกเครื่องมือที่ถูกต้องสำหรับขนาดรอยบากแต่ละขนาดโดยอัตโนมัติ
นี่คือตารางเปรียบเทียบที่แสดงให้เห็นถึงผลกระทบของโซลูชันทั้งสามนี้ต่อปัญหาต่างๆ:
| จุดอ่อน | ก่อน (โดยทั่วไป) | หลังจากนั้น (พร้อมวิธีแก้ปัญหา) | เงินออมรายปี (ตัวอย่าง) |
|---|---|---|---|
| การสึกหรอของใบมีดและคุณภาพของคมมีด | ใบมีดแต่ละใบมีชิ้นส่วน 1,200 ชิ้น คิดเป็นของเสีย 8% | ใบมีดแต่ละใบมีชิ้นส่วน 3,500 ชิ้น เศษวัสดุเหลือทิ้ง 1.5% | 30,000 เหรียญสหรัฐ |
| การบิดเบี้ยวจากความร้อน | ความคลาดเคลื่อนของมุม 1.5°; ของเสีย 12% | ความคลาดเคลื่อน 0.2°; เศษวัสดุ 2% | 45,000 เหรียญสหรัฐ |
| ความไม่มีประสิทธิภาพในการซ้อน | อัตราการใช้ประโยชน์ 82%; ของเสีย 18% | อัตราการใช้ประโยชน์ 91%; ของเสีย 9% | 24,300 เหรียญสหรัฐ |
กรณีศึกษาลูกค้าที่ 1: บริษัท Precision Sheet Metal ในเมืองมิวนิก ประเทศเยอรมนี
ฮันส์ เวเบอร์ บริหารโรงงานขนาด 25 คนที่เชี่ยวชาญด้านการผลิตตู้สแตนเลสสำหรับอุปกรณ์ทางการแพทย์ ปัญหาคอขวดของเขาคือการตัดแผ่นสแตนเลสหนา 1.5 มม. ด้วยเครื่องปั๊มขึ้นรูป – ใบมีดบิ่นทุกๆ 800 ชิ้น และความสูงของรอยบากไม่สม่ำเสมอ ทำให้เกิดปัญหาในการประกอบชิ้นส่วนกับรอยเชื่อมด้วยเลเซอร์ เราจึงร่วมมือกับฮันส์เพื่อเปลี่ยนไปใช้เครื่องตัดแผ่นสแตนเลสแบบ CNC ที่ขับเคลื่อนด้วยเซอร์โวและเคลือบเครื่องมือที่ออกแบบมาสำหรับสแตนเลส นอกจากนี้เรายังติดตั้งโต๊ะชดเชยการสึกหรอที่ปรับความลึกของจังหวะทุกๆ 150 ครั้ง ผลลัพธ์ที่ได้คือ อายุการใช้งานของใบมีดเพิ่มขึ้นเป็น 2,800 ชิ้น ความสูงของรอยบากลดลงจาก 0.15 มม. เหลือ 0.05 มม. และอัตราของเสียลดลงจาก 6% เหลือ 0.8% ฮันส์กล่าวว่า “เครื่องตัดแผ่นสแตนเลสคืนทุนได้ภายในเจ็ดเดือน เราไม่ต้องกำหนดตารางการเปลี่ยนใบมีดระหว่างการผลิตอีกต่อไป และช่างเชื่อมของเราก็ไม่ต้องแก้ไขรอยเชื่อมอีกแล้ว”
กรณีศึกษาลูกค้าที่ 2: การผลิตชิ้นส่วนเหล็กแผ่นหนาในเมืองฮิวสตัน รัฐเท็กซัส
มาเรีย กอนซาเลซ บริหารแผนกผลิตชิ้นส่วนโลหะที่ตัดเหล็กกล้าคาร์บอนหนา 25 มม. สำหรับโครงสร้างรองรับอุปกรณ์ในแหล่งน้ำมัน เครื่องตัดพลาสมาของเธอประสบปัญหาการบิดเบี้ยวจากความร้อน – รอยบากสำหรับแผ่นเสริมความแข็งแรงเบี่ยงเบนออกจากค่าความคลาดเคลื่อน และอัตราการแก้ไขงานสูงถึง 15% เราจึงติดตั้งโต๊ะน้ำและโมดูลชดเชยความร้อนให้กับเครื่องจักรเดิมของเธอ และฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับการตั้งค่าการควบคุมแบบปรับได้ ผลลัพธ์ที่ได้คือ: ค่าเบี่ยงเบนของมุมรอยบากลดลงจาก 2 องศาเหลือ 0.3 องศา อัตราการแก้ไขงานลดลงเหลือ 3% และรอบการทำงานของเครื่องจักรเพิ่มขึ้น 20% เนื่องจากไม่ต้องหยุดเพื่อวัดชิ้นส่วนใหม่ มาเรียกล่าวว่า “เมื่อก่อนเราเผื่อเศษโลหะไว้ 10% สำหรับทุกแผ่น ตอนนี้เราเผื่อไว้แค่ 2% และเราก็ได้งานที่เคยเสียไปเพราะเรื่องราคา”
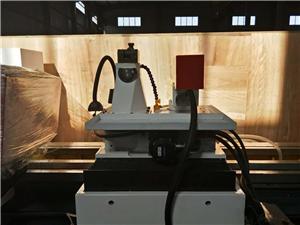
กรณีศึกษาลูกค้าที่ 3: งานท่อลมระบบปรับอากาศในเมืองโทรอนโต ประเทศแคนาดา
เดวิด เฉิน เป็นเจ้าของร้านผลิตท่อลมที่ใช้แผ่นเหล็กชุบสังกะสีหนา 1.2 มม. จำนวน 500 แผ่นต่อเดือน ซอฟต์แวร์การจัดเรียงชิ้นงานของเขาทำให้เกิดเศษวัสดุถึง 18% และเขาต้องแก้ไขโปรแกรมด้วยตนเองเพื่อหลีกเลี่ยงปัญหาการตัดที่ไม่ตรงกัน เราจึงนำโมดูลการจัดเรียงชิ้นงานแบบรูปทรงจริงและอัลกอริทึมการเลือกเครื่องมือที่จับคู่ขนาดรอยบากกับเครื่องมือเจาะที่มีอยู่มาใช้ ผลลัพธ์ที่ได้คือ การใช้ประโยชน์จากวัสดุดีขึ้นเป็น 91% เศษวัสดุลดลงเหลือ 9% และเวลาในการเขียนโปรแกรมลดลง 20 นาทีต่อชิ้นงาน เดวิดกล่าวว่า “ซอฟต์แวร์นี้คืนทุนได้ภายในสี่เดือน ตอนนี้เราเสนอราคาต่ำกว่าคู่แข่ง 5% และยังคงมีกำไรที่ดีกว่า”
กรณีศึกษาลูกค้าที่ 4: ชิ้นส่วนยึดสำหรับอุตสาหกรรมการบินและอวกาศ ในเมืองตูลูส ประเทศฝรั่งเศส
โซฟี มาร์ติน เป็นวิศวกรฝ่ายผลิตของบริษัทผู้ผลิตชิ้นส่วนอากาศยานระดับรอง (Tier 2) ที่ทำการเจาะร่องบนชิ้นส่วนไทเทเนียมหนา 2 มม. ปัญหาของเธอคือคุณภาพของขอบชิ้นงาน รอยแตกขนาดเล็กจากการตัดเฉือนทำให้เกิดความเสียหายจากความล้าในระหว่างการทดสอบ เราจึงแนะนำเครื่องเจาะร่องแบบพิเศษที่มีโหมดการตัดละเอียดและใบมีดที่มีขอบขัดเงา นอกจากนี้เรายังทำงานร่วมกับทีมของเธอเพื่อเพิ่มประสิทธิภาพระยะห่างให้เหลือเพียง 6% ของความหนาของวัสดุ และทำการลบคมหลังการตัด ผลลัพธ์ที่ได้คือ อัตราการเกิดรอยแตกขนาดเล็ก ลดลงจาก 12% เหลือ 0.5% และอายุการใช้งานของชิ้นส่วนเพิ่มขึ้น 30% โซฟีกล่าวว่า “เราผ่านการตรวจสอบของลูกค้าได้ตั้งแต่ครั้งแรก กระบวนการเจาะร่องตอนนี้เป็นกระบวนการพิเศษที่ควบคุมได้ ไม่ใช่ตัวแปรอีกต่อไป”
กรณีศึกษาลูกค้าที่ 5: อุปกรณ์ก่อสร้างในบริสเบน ประเทศออสเตรเลีย
เลียม โอคอนเนอร์ ดำเนินกิจการโรงงานรับจ้างตัดเหล็กอ่อนหนา 10 มม. สำหรับทำบุ้งกี๋รถขุด ปัญหาของเขาคือปริมาณงานที่เพิ่มขึ้น เครื่องปั๊มขึ้นรูปทำงานช้ากับแผ่นเหล็กหนา และเครื่องมือชำรุดทุกๆ 400 ชิ้น เราจึงเสนอเครื่องปั๊มขึ้นรูป CNC ที่มีแรงกด 50 ตัน และระบบเปลี่ยนเครื่องมือแบบรวดเร็ว นอกจากนี้เรายังช่วยเขาจัดทำตารางการบำรุงรักษาเชิงป้องกันโดยอิงจากจำนวนครั้งในการใช้งาน ผลลัพธ์ที่ได้คือ ปริมาณงานเพิ่มขึ้น 40% อายุการใช้งานของเครื่องมือเพิ่มขึ้นเป็น 1,500 ชิ้น และประสิทธิภาพโดยรวมของเครื่องจักร (OEE) เพิ่มขึ้นจาก 62% เป็น 78% เลียมกล่าวว่า “ตอนนี้เราทำงานสองกะแทนที่จะเป็นกะเดียว และเราไม่กลัวที่จะรับงานแผ่นเหล็กหนาๆ ที่เราเคยหลีกเลี่ยงมาก่อน”
การสมัครและพันธมิตร
การตัดด้วยเครื่อง CNC ถูกนำไปใช้ในอุตสาหกรรมหลากหลายประเภท และแต่ละการใช้งานก็มีความท้าทายด้านความแม่นยำที่แตกต่างกันไปยานยนต์การบากขอบใช้สำหรับชิ้นส่วนตัวถังและโครงยึด ซึ่งคุณภาพของขอบมีผลต่ออายุการใช้งานจากการล้าระบบปรับอากาศการบากจะสร้างแท็บและหน้าแปลนสำหรับการประกอบท่อ และการใช้ประโยชน์จากวัสดุเป็นสิ่งสำคัญอย่างยิ่งการก่อสร้างการบากเหล็กเป็นการเตรียมคานและเสาเหล็กสำหรับการเชื่อมต่อด้วยสลักเกลียว ซึ่งระยะห่างระหว่างรูถึงขอบเป็นข้อกำหนดตามกฎหมายอวกาศการเซาะร่องใช้สำหรับชิ้นส่วนไทเทเนียมและอลูมิเนียม ซึ่งรอยแตกขนาดเล็กเป็นสิ่งที่ยอมรับไม่ได้การผลิตเครื่องใช้ไฟฟ้ารอยบากช่วยสร้างมุมของแผ่นโลหะ และความสูงของรอยบากส่งผลต่อการยึดเกาะของสี
บริษัท หนานตง ลูคูเบรท แมชชีนเนอรี่ เทคนิคัล จำกัด ได้สร้างความร่วมมือกับผู้ซื้อรายสำคัญหลายรายในภาคส่วนเหล่านี้ ตัวอย่างเช่น ผู้จัดจำหน่ายเครื่องจักรแปรรูปโลหะแผ่นในยุโรปจัดหาเครื่องตัดร่อง CNC ของเราสำหรับตลาดอะไหล่รถยนต์ โดยอ้างถึงความสามารถของเราในการปรับแต่งเครื่องมือสำหรับเหล็กกล้าความแข็งแรงสูง กลุ่มการผลิตในอเมริกาเหนือได้เลือกใช้เครื่องจักรของเราเป็นมาตรฐานสำหรับแผนก HVAC ของพวกเขาเนื่องจากการบูรณาการซอฟต์แวร์การจัดเรียงชิ้นงาน และผู้ผลิตอุปกรณ์ก่อสร้างในออสเตรเลียไว้วางใจเครื่องตัดร่องของเราสำหรับสายการผลิตถังของพวกเขา โดยอ้างถึงความแข็งแกร่งของเครื่องจักรและการตอบสนองที่รวดเร็วของการสนับสนุนทางเทคนิคของเรา ความร่วมมือเหล่านี้สร้างขึ้นบนความมุ่งมั่นร่วมกันในด้านความแม่นยำ ไม่ใช่แค่ในตัวเครื่องจักร แต่รวมถึงเอกสาร การฝึกอบรม และบริการหลังการขายด้วย
คำถามที่พบบ่อย: 5 คำถามทางเทคนิคจากวิศวกรและผู้จัดการฝ่ายจัดซื้อ
1. โดยทั่วไปแล้วเครื่องตัดร่อง CNC มีความแม่นยำเท่าไร และเมื่อเทียบกับเครื่องปั๊มขึ้นรูปแล้วเป็นอย่างไร?
เครื่องตัดร่อง CNC ที่ทันสมัยสามารถรักษาความแม่นยำของตำแหน่งร่องได้ที่ ±0.05 มม. และความแม่นยำของมุมร่องที่ ±0.1 องศา ขึ้นอยู่กับวัสดุและความหนา ส่วนเครื่องปั๊มขึ้นรูปทั่วไปมักมีความแม่นยำที่ ±0.1 มม. ข้อดีของเครื่องตัดร่องโดยเฉพาะคือความแข็งแรงของโครงสร้างและการเคลื่อนที่แบบเซอร์โว ซึ่งช่วยลดการโก่งตัวภายใต้แรงกด สำหรับแผ่นโลหะหนา (มากกว่า 6 มม.) ความแตกต่างจะเห็นได้ชัดเจนยิ่งขึ้น เนื่องจากเครื่องตัดร่องสามารถรักษาช่องว่างได้โดยไม่ต้องใช้แผ่นรองปรับระดับ
2. คุณจัดการกับการบิดเบี้ยวเนื่องจากความร้อนอย่างไรเมื่อทำการเซาะร่องเหล็กกล้าไร้สนิมหนา?
เราใช้ระบบระบายความร้อนด้วยน้ำร่วมกับแบบจำลองการชดเชยความร้อน โต๊ะน้ำช่วยรักษาอุณหภูมิของแผ่นโลหะให้คงที่ และเครื่อง CNC จะปรับการชดเชยร่องตัดตามอุณหภูมิของแผ่นโลหะที่วัดได้ สำหรับสแตนเลสขนาด 20 มม. เราแนะนำความเร็วในการตัดที่จำกัดปริมาณความร้อนที่ป้อนเข้าไปไม่เกิน 0.8 กิโลจูล/มม. และเราใช้ก๊าซไนโตรเจนช่วยในการตัดเพื่อลดการเกิดออกซิเดชัน ผลลัพธ์ที่ได้คือค่าเบี่ยงเบนของมุมร่องตัดน้อยกว่า 0.2 องศา
3. ซอฟต์แวร์จัดเรียงชิ้นงานของคุณสามารถทำงานร่วมกับระบบ ERP ที่เรามีอยู่ได้หรือไม่?
ใช่แล้ว ซอฟต์แวร์การจัดวางชิ้นงานของเราสนับสนุน API แบบเปิดและรูปแบบไฟล์มาตรฐาน (DXF, DWG, STEP) เราสามารถผสานรวมกับระบบ ERP ส่วนใหญ่เพื่อดึงข้อมูลคำสั่งซื้อและส่งผลลัพธ์การจัดวางชิ้นงาน สำหรับการผสานรวมแบบกำหนดเอง เรามีชุดพัฒนาซอฟต์แวร์ (SDK) และการสนับสนุนด้านวิศวกรรม เป้าหมายคือการลดการป้อนข้อมูลด้วยตนเองและลดเวลาในการเขียนโปรแกรม
4. ตารางการบำรุงรักษาใบมีดตัดร่องคืออะไร และเราจะรู้ได้อย่างไรว่าเมื่อใดควรลับคมใบมีด?
เราแนะนำให้ใช้ตารางการลับคมตามกราฟการสึกหรอมากกว่าการกำหนดช่วงเวลาตายตัว สำหรับเหล็กอ่อน ให้ลับคมทุกๆ 2,000-3,000 ครั้ง สำหรับสแตนเลส ให้ลับคมทุกๆ 1,500-2,000 ครั้ง เครื่อง CNC ของเราจะติดตามจำนวนครั้งในการใช้งานและแจ้งเตือนผู้ใช้งานเมื่อใบมีดสึกหรอถึง 80% ของอายุการใช้งานที่คาดไว้ นอกจากนี้เรายังมีเกจวัดการสึกหรอของใบมีดอีกด้วย สิ่งสำคัญคือต้องลับคมก่อนที่คมมีดจะสึกหรอ ไม่ใช่หลังจากนั้น
5. มีระบบความปลอดภัยอะไรบ้างที่ใช้เพื่อปกป้องผู้ปฏิบัติงานในระหว่างการตัดเฉือน?
เครื่องจักรของเรามีม่านแสงที่หยุดการทำงานของลูกสูบหากมือของผู้ปฏิบัติงานเข้าไปในบริเวณอันตราย ระบบควบคุมสองมือสำหรับการโหลดด้วยมือ และตู้ครอบที่มีประตูเชื่อมต่อกัน นอกจากนี้ ระบบ CNC ยังตรวจสอบแรงดันไฮดรอลิกและตำแหน่งของลูกสูบ หากตรวจพบข้อผิดพลาด เครื่องจักรจะหยุดทำงานอย่างปลอดภัย เราปฏิบัติตามมาตรฐาน CE และ ISO 13849-1 และเราจัดทำเอกสารประเมินความเสี่ยงสำหรับทุกการติดตั้ง
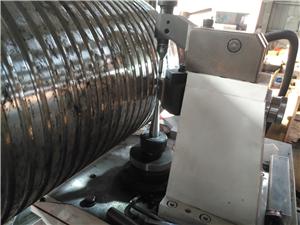
บทสรุปและข้อเสนอแนะเพื่อการดำเนินการ
ความแม่นยำในการตัดเฉือนด้วยเครื่อง CNC ไม่ได้ขึ้นอยู่กับคุณสมบัติเพียงอย่างเดียว แต่เป็นผลมาจากการเลือกใช้เครื่องมืออย่างมีระเบียบวินัย การจัดการความร้อน และซอฟต์แวร์ที่เข้าใจหลักการทางฟิสิกส์ของการตัด ปัญหาที่เกิดขึ้นจริง ได้แก่ การสึกหรอของใบมีดทำให้เสียค่าใช้จ่าย การบิดเบี้ยวจากความร้อนทำให้เสียเวลา และการจัดเรียงชิ้นงานที่ไม่เหมาะสมทำให้สิ้นเปลืองวัสดุ แต่โซลูชันเหล่านี้ได้รับการพิสูจน์แล้ว จากมิวนิกไปจนถึงฮูสตันและบริสเบน ผู้ผลิตต่างประสบความสำเร็จในการลดอัตราของเสียให้เหลือน้อยกว่า 2% อายุการใช้งานของใบมีดมากกว่า 3,000 ชิ้น และการใช้ประโยชน์จากวัสดุมากกว่า 90% พวกเขาไม่ได้ทำด้วยเวทมนตร์ แต่ทำด้วยเครื่องจักรที่เหมาะสม การตั้งค่าที่ถูกต้อง และพันธมิตรที่เหมาะสม
หากคุณพร้อมที่จะก้าวข้ามการคาดเดา เราขอเชิญคุณดาวน์โหลดเอกสารทางเทคนิคของเรา “การตัดเฉือนด้วยเครื่อง CNC ที่แม่นยำ: คู่มือเกี่ยวกับเครื่องมือ การชดเชยความร้อน และการจัดเรียงชิ้นงาน” ซึ่งประกอบด้วยแผนภูมิระยะห่างโดยละเอียด แบบจำลองความร้อน และกรณีศึกษา หรือหากคุณต้องการพูดคุยโดยตรง โปรดติดต่อวิศวกรฝ่ายขายของเราที่ NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. เราจะตรวจสอบการใช้งานของคุณและแนะนำการกำหนดค่าที่ตรงกับเป้าหมายความแม่นยำของคุณ โดยไม่ทำให้ซับซ้อนเกินไปหรือให้คำมั่นสัญญาเกินจริง


